【PLC勉強会】#1Ethernet/IP通信設定&異常解析
kyocha
一歩ログ

設備保全や生産技術の仕事をしていると、このような場面に遭遇することがあります。
「設備が突然動かなくなった。でも、PLCのラダーをどこから調べればいいのかわからない……」
PLCの基本的な命令は理解していても、何千行もある既存ラダーの中から原因を探すのは簡単ではありません。
特に初心者は、プログラムを最初から読もうとしてしまい、調査に時間がかかることがあります。
そこで重要なのが、動かない機器を特定し、その機器を動かす出力から条件を逆に追うという考え方です。
この記事では、PLCのオンラインコーチングでも扱っている故障調査の基本的な考え方を、5つのステップに整理して解説します。
※この記事は一般的な調査方法の解説です。実際の設備では、現場の安全手順、メーカーの取扱説明書、設備仕様を優先してください。安全機能の無効化や安易な強制出力は行わないでください。
設備が動かないと聞くと、すぐにパソコンをPLCにつないでラダーを確認したくなるかもしれません。
しかし、最初に確認するべきなのは、プログラムではなく設備の状態と発生している現象です。
例えば、シリンダーが前進しない場合でも、次のように原因はさまざまです。
これらを区別せずにラダーを読み始めると、関係のない回路まで調べてしまいます。
① 安全状態
非常停止、安全扉、作業者の立ち入り、残圧、可動部の状態などを確認します。危険がある場合は、現場の手順に従って停止・隔離し、安全を確保します。
② アラーム内容
タッチパネルや設備のアラーム履歴を確認します。アラーム番号、発生時刻、異常名称は、調査対象を絞る手がかりになります。
③ 設備の運転状態
自動運転・手動運転・原点復帰など、現在のモードを確認します。動作条件はモードによって異なる場合があります。
④ 何が動かないのか
「設備全体が動かない」ではなく、「ワーク搬送シリンダーが前進しない」のように、現象を具体的にします。
この整理ができると、調査するラダーの範囲を狭められます。
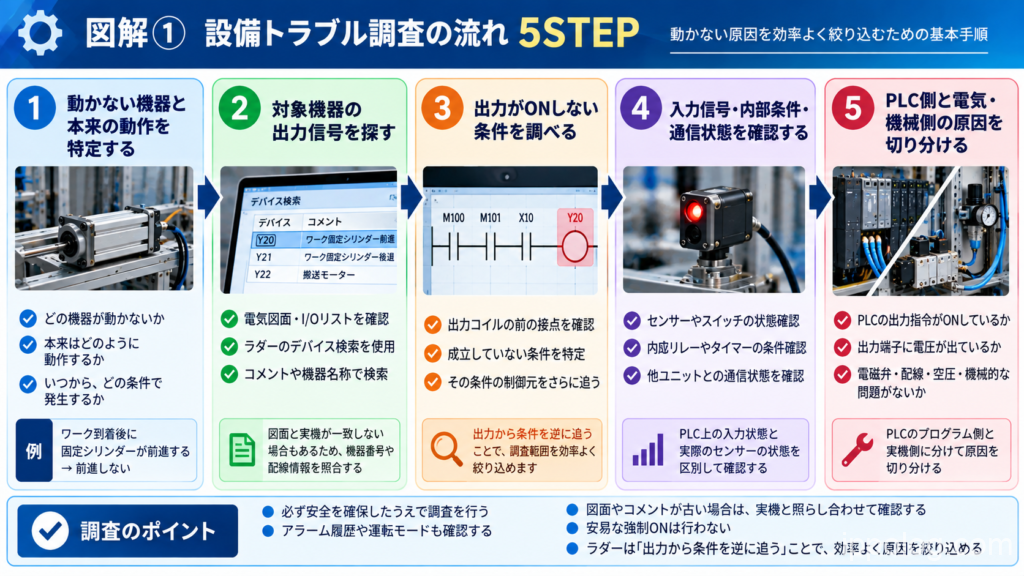
ここからは、PLCのラダーを使って原因を調べる基本手順を紹介します。
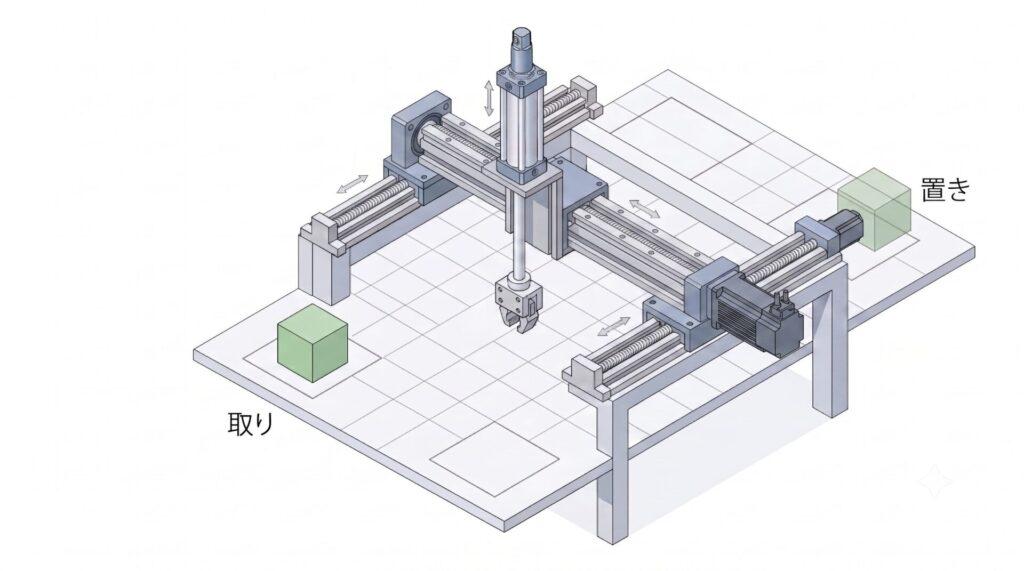
最初に、動かない機器と、本来どのように動作するはずなのかを確認します。
例えば、次のような設備を考えます。
「ワークが所定の位置に到着すると、シリンダーが前進してワークを固定する」
この場合、確認するのは次の3点です。
さらに、いつから発生したのか、毎回発生するのか、特定の条件で発生するのかも確認します。
動かない機器と動作タイミングが明確になれば、ラダーの調査が進めやすくなります。
次に、対象機器を動かすPLCの出力信号を探します。
例えば、シリンダー前進用の電磁弁に対応する出力が「Y20」だとします。
この場合、ラダー上でY20を検索します。
出力信号を探す方法としては、次のようなものがあります。
ただし、図面やコメントが古い場合もあります。
図面と実際の設備が一致しているか不明な場合は、機器番号や配線情報を照合してください。
また、Y20が複数箇所で使用されていないかも確認します。SET/RST命令、複数の書込み箇所、別プログラムからの制御があると、単純な1回路だけでは判断できません。
Y20を見つけたら、オンラインモニタなどを使って、出力指令の状態を確認します。
ここでは、次のような簡単な回路を例にします。
この例では、M100・M101・X10の3つの条件が成立すると、Y20がONする構成です。
例えば、M100とX10がONしていても、M101がOFFであればY20はONしません。
この場合、調査するべきなのはM101です。
M101がどこで作られているかを検索し、その条件をさらに調べます。
これが出力から条件を逆に追うという方法です。
出力がONしない原因を絞り込んだら、成立していない条件をさらに調べます。
例えば、X10の後退端センサーがOFFだった場合、次のような可能性があります。
ここで重要なのは、PLC上の入力状態と、実際のセンサーの状態を区別することです。
PLCのオンラインモニタでX10がOFFでも、それだけではセンサー本体の故障とは判断できません。
設備の状態、センサー表示灯、入力ユニットの表示、必要に応じた電気的測定などを照合して、原因を切り分けます。
また、内部リレーがOFFの場合は、その内部リレーを制御している回路を探します。
通信で受信している信号の場合は、相手機器の信号状態と通信状態を分けて確認してください。
最後に、PLCの出力指令と実機の状態を照合します。
ここで大きく分けられるのが、次の2つです。
ケースA:PLCの出力指令がONしていない
出力を成立させる条件が不足している可能性があります。
前進指令、動作許可、センサー、運転モード、アラーム、インターロックなどを調べます。
ケースB:PLCの出力指令はONしているが、機器が動かない
PLCのプログラム以外に原因がある可能性があります。
例えば、出力ユニット、配線、電源、電磁弁、空圧、機械的な引っ掛かりなどです。
ただし、オンラインモニタでY20がONしていても、実際の出力端子に電圧が出ているとは限りません。
PLCの内部指令、出力ユニットの状態、現場機器への信号到達を分けて確認する必要があります。
電気的な測定や設備内部の点検は、資格・権限を持つ担当者が安全手順に従って実施してください。
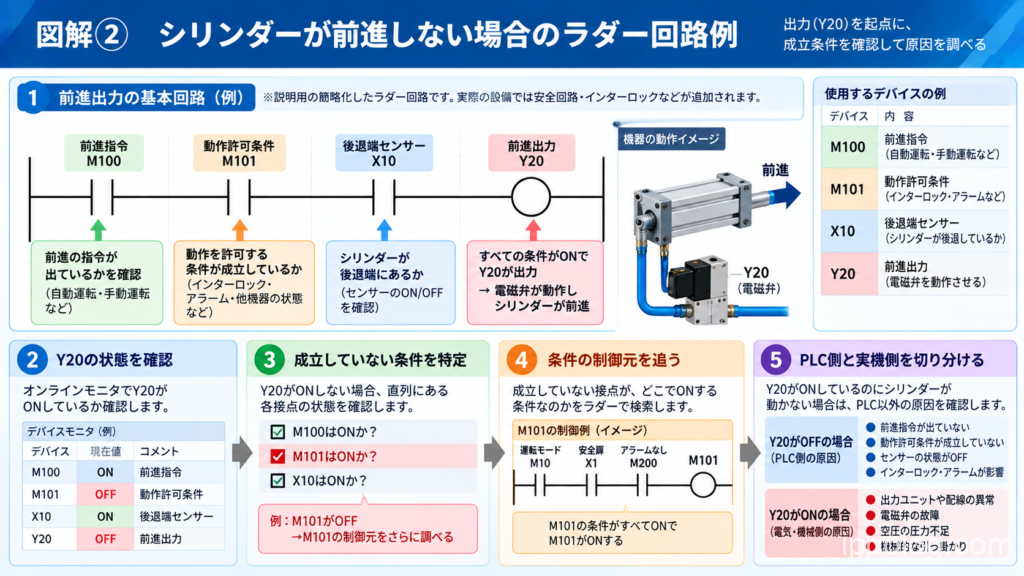
ここまでの手順を、シリンダーの不動作に当てはめてみましょう。
自動運転中、ワークが到着しても固定シリンダーが前進しません。
設備の安全を確認したうえで、関連する情報を調べます。
ラダーでY20を検索したところ、出力指令はOFFでした。
この時点では、電磁弁が故障していると判断することはできません。
まずは、Y20をONするための条件を確認します。
説明用の回路では、M100・M101・X10が必要です。
オンラインモニタで確認すると、次の状態でした。
| デバイス | 内容 | 状態 |
|---|---|---|
| M100 | 前進指令 | ON |
| M101 | 動作許可条件 | OFF |
| X10 | 後退端センサー | ON |
| Y20 | 前進出力 | OFF |
この結果から、M101が成立していないことがわかります。
M101の制御元を調べたところ、設備の別ユニットから受信する「動作準備完了」信号が条件に含まれているとします。
この場合は、通信先の準備完了信号がOFFなのか、通信に異常があるのか、受信データの割付に問題があるのかを確認します。
ここで初めて、調査対象が別ユニットや通信に広がります。
最初から設備全体のラダーを読むよりも、調べる範囲を絞り込めます。
※このシリンダー回路と調査結果は、手順を説明するための架空の例です。実際の故障原因を示したものではありません。
大規模な設備では、すべての回路を最初から読むのは効率的ではありません。
まずは、動かない機器と関連する出力信号を探しましょう。
出力の強制操作は、意図しない設備動作や重大な事故につながる危険があります。
特に、シリンダー、モーター、ロボットなどの動力機器では注意が必要です。
安全条件を無視した強制ONは行わないでください。
調査は、まずアラーム履歴、オンラインモニタ、図面、実機状態の照合など、安全に実施できる方法から進めます。
例えば、Y20がOFFで、M101がOFFだった場合、M101を確認せずに電磁弁を調べても原因が見つからないことがあります。
成立していない条件を一つずつ追うことが重要です。
既存設備では、改造によって図面やコメントと実機が一致しなくなっている場合があります。
アドレスや機器名称が正しいか、必要に応じて現物と照合しましょう。
条件が成立しないからといって、すぐにラダーを書き換えるのは危険です。
その条件が必要な理由を理解せずに変更すると、別の不具合や安全上の問題につながる可能性があります。
まずは原因を特定し、設備仕様と変更の影響を確認することが大切です。
設備トラブルの調査は、経験だけでなく、基本操作の繰り返しでも上達を目指せます。
特に、次の4つを練習するのがおすすめです。
① デバイス検索
指定した入力・出力・内部リレーをすぐに見つけられるようにします。
② オンラインモニタ
接点やコイルの状態を確認し、成立していない条件を探す練習をします。
③ 基本回路の理解
自己保持、タイマー、インターロック、手動・自動運転などの回路を理解します。
④ 動作を言葉で説明する
「なぜこの出力がONするのか」「どの条件が不足しているのか」を第三者に説明する練習をします。
ラダーの命令を覚えるだけでなく、設備の動作と回路の関係を理解することが重要です。
基礎から学習したい方は、以下の記事も参考にしてください。
設備が動かないときは、闇雲にラダーを読むのではなく、次の順番で調査することが大切です。
重要なのは、原因がわからない状態で回路を変更することではなく、どの条件が成立していないのかを説明できるようになることです。
PLCのトラブル調査は、最初からすべてを理解する必要はありません。
まずは一つの出力と、その成立条件を追うところから練習してみましょう。
「既存のラダーを読んでも、どこから調べればよいかわからない」
「設備の動作とPLCの回路が結びつかない」
そんな方向けに、PLCオンラインコーチングを行っています。
三菱・キーエンス・オムロンなどのPLCを対象に、ラダーの読み方、基本回路、設備トラブルの考え方をマンツーマンでサポートしています。
答えだけを教えるのではなく、自分で調査できるようになることを目指して、一緒に考え方を整理します。
興味がある方は、PLCオンラインコーチングの案内ページをご覧ください。