設備が動かないときのPLCラダーの追い方|故障調査5STEP
kyocha
一歩ログ

こんなことはないでしょうか?
PLCのトラブル調査では、必ずしもプログラム全体を理解する必要はありません。
大切なのは、動かない動作に関係する出力や内部リレーを見つけ、成立していない条件を順番に調べることです。
この記事では、PLCで異常が出ないのに設備が動かない原因と、ラダーを使った確認手順を解説します。
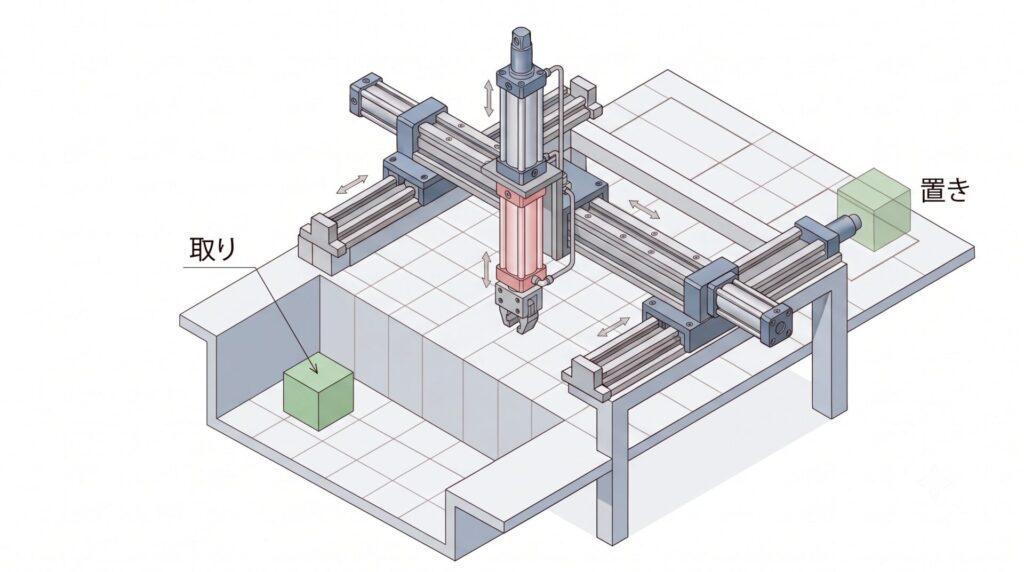
シリンダーが前進しない架空の回路例も使いながら、初心者でも実務で活用しやすい考え方を紹介します。
なお、実際の設備を調査するときは、設備の安全手順に従い、必要な権限を持つ担当者が作業してください。
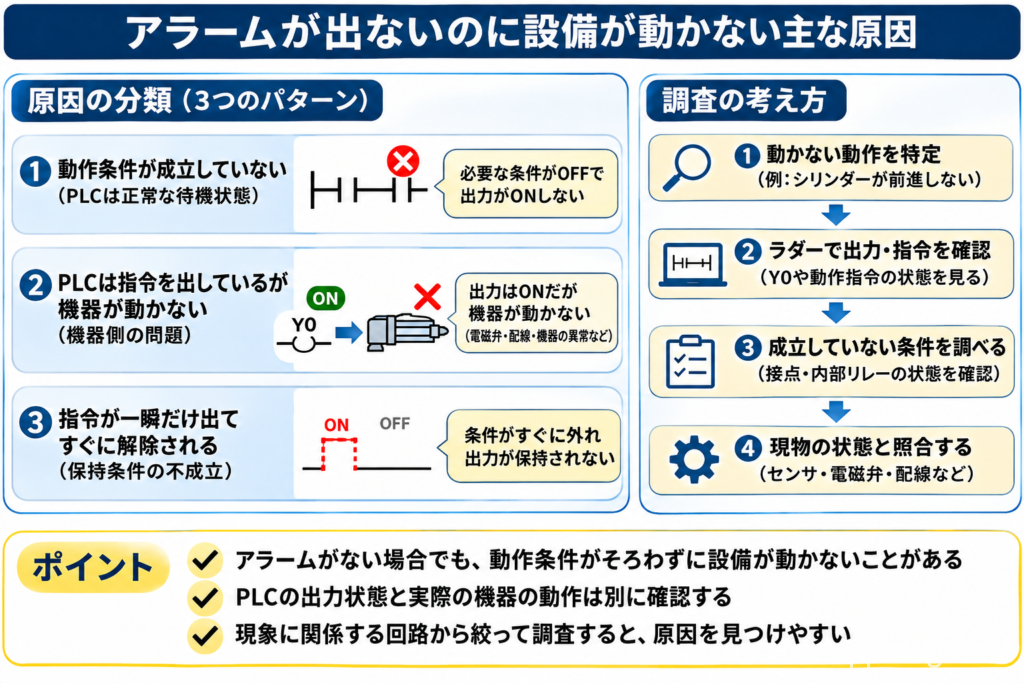
PLCで制御している設備が動かないとき、必ずしもアラームが発生するとは限りません。
例えば、シリンダーを前進させる条件として、次のようなものが設定されているとします。
これらの条件のうち、どれか1つでも成立していなければ、PLCは前進指令を出さない場合があります。
この状態は、プログラム上では正常な待機状態として扱われていることもあります。
つまり、「アラームが出ていないこと」と「動作できる条件がそろっていること」は別なのです。
また、PLCから出力指令が出ているにもかかわらず、機器側の問題で動かない場合もあります。
そのため、最初に確認したいのは次の違いです。
| 状態 | 調査する方向 |
|---|---|
| PLCから動作指令が出ていない | ラダーの成立条件を確認する |
| PLCから動作指令が出ている | 出力回路や機器側の状態を確認する |
| 動作指令が一瞬だけ出ている | 指令の保持条件や解除条件を確認する |
このように切り分けると、調査する範囲を絞りやすくなります。
回路に問題がない場合は機器(ハード)も疑いましょう!
アラームが出ていない場合でも、いきなりラダー全体を読む必要はありません。
まずは、現場で起きている現象を具体的に整理します。
「設備が動かない」という情報だけでは、調査範囲が広すぎます。
例えば、次のように現象を整理します。
どの動作が、どのタイミングで止まっているかを明確にすることが重要です。
さらに、発生時の運転モードやセンサの状態、直前の動作なども確認できると、原因の切り分けに役立ちます。
正しい動作を理解していないと原因を探すのは難しい
現象が整理できたら、その動作に関係するラダーを探します。
例えば、シリンダーが前進しない場合は、前進用の電磁弁出力や前進指令の内部リレーなどが調査対象になります。
開発ソフトの検索機能やクロスリファレンス機能を利用すると、対象デバイスが使われている回路を探しやすくなります。
ただし、実際のプログラムでは、出力コイルを直接制御しているとは限りません。
内部リレーやステップ制御、ファンクションブロックなどを経由している場合もあるため、設備の構成に合わせて確認します。
大規模な設備では、ラダーの回路数が非常に多くなります。
そのすべてを最初から理解しようとすると、調査に時間がかかります。
まずは、動かない動作に関係するコイルや指令信号を起点にして、必要な条件をさかのぼることを意識しましょう。
例えば、前進出力がOFFなら、前進出力をONさせる条件を確認します。
そこで動作許可の内部リレーがOFFだった場合は、次にその内部リレーがONする条件を調べます。
このように関連する回路を順番に確認すると、調査対象を絞り込めます。
基本的なラダーの追い方については、関連記事「設備が動かないときのPLCラダーの追い方|故障調査5STEP」でも解説しています。
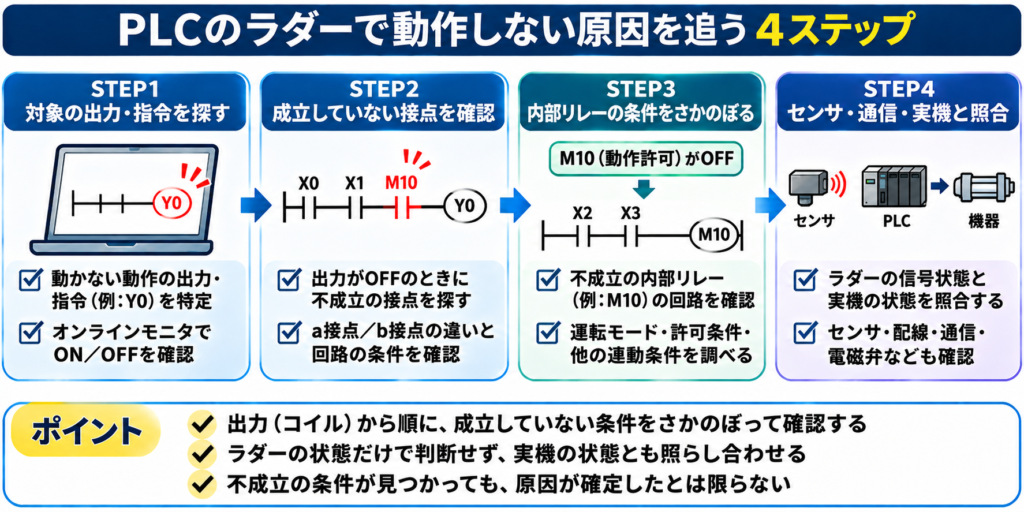
ここからは、アラームが出ていない設備を調べるときの基本的な手順を紹介します。
まず、動かない動作に関係する指令信号や出力を探します。
なお、オンラインモニタの表示はPLC内部の状態を示すものであり、実機が安全かつ正常に動作していることを保証するものではありません。
対象のコイルがOFFだった場合は、その回路にある接点を確認します。
例えば、前進出力Y0が次の3条件で制御されているとします。
3つの条件がすべて成立したときにY0がONする回路であれば、いずれかの条件が不成立だとY0はONしません。
オンラインモニタで各条件の状態を確認すると、どの接点が動作を止めているのかを調べられます。
ただし、接点の種類によって成立条件は異なります。
a接点は対象ビットがONのとき、b接点は対象ビットがOFFのときに導通条件が成立します。
そのため、単にON・OFFを見るだけでなく、接点の種類と回路全体の論理条件を確認してください。
不成立の条件が内部リレーだった場合は、その内部リレーを制御する回路を探します。
例えば、M10がOFFだったとします。
この場合、M10をONさせるための条件を調べます。
仮にM10が自動運転許可を示す内部リレーであれば、運転モードや停止条件、他設備との連動条件などが関係している可能性があります。
このように、対象の内部リレーからさらに前の条件へさかのぼります。
問題の接点→コイルを繰り返して原因を探る
ラダー上で不成立の条件が見つかったら、その原因が実際の設備のどこにあるのかを確認します。
例えば、原点確認センサの入力がOFFだった場合、考えられる原因は複数あります。
また、他のPLCから受信する信号を動作条件として使っている場合は、通信相手の状態や受信データの更新状況も確認する必要があります。
ここで大切なのは、ラダーでOFFの信号を見つけただけでは、故障原因が確定したとは限らないということです。
PLC内部の信号状態と、現物の状態を照らし合わせながら原因を絞り込みます。
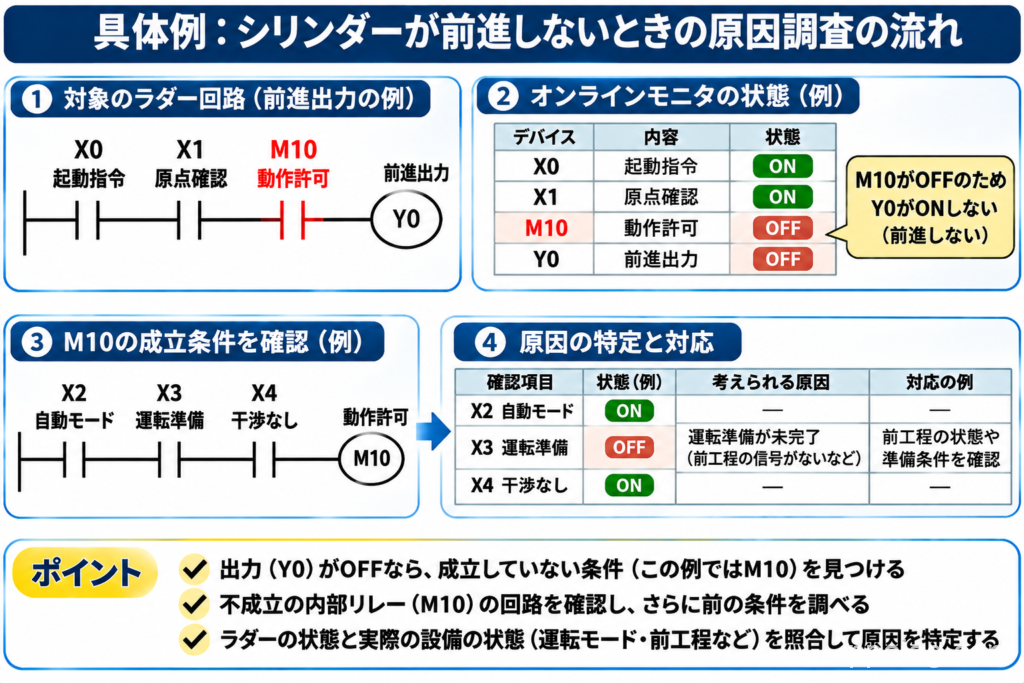
今回の例では、シリンダーの前進出力Y0が次の条件で制御されているとします。
| デバイス | 内容 | 現在の状態 |
|---|---|---|
| X0 | 起動指令 | ON |
| X1 | 原点確認 | ON |
| M10 | 動作許可 | OFF |
| Y0 | シリンダー前進出力 | OFF |
説明用の回路では、X0・X1・M10のa接点が直列につながっているとします。
この場合、X0とX1がONでも、M10がOFFならY0はONしません。
つまり、調査の次の対象はM10になります。
まず、オンラインモニタでY0がOFFであることを確認します。
次に、Y0を制御する回路を確認すると、M10の接点が不成立になっていることが分かりました。
そこで、M10をONさせる回路を検索します。
仮にM10が自動運転許可の内部リレーだった場合、次のような条件が関係している可能性があります。
ここで重要なのは、M10がOFFだからといって、すぐにM10をONさせようとしないことです。
さらにM10の成立条件を調べたところ、この例では次の状態になっていました。
M10はこれら3つのa接点が直列になっているため、X3がOFFの状態ではONしません。
この場合、次に確認するのはX3(運転準備)がOFFになっている理由です。
前工程の完了信号や設備の準備状態など、実際の仕様と現物の状態を照合して原因を絞り込みます。
なお、X3がOFFになっていることは確認できても、それだけで根本原因が確定したわけではありません。
なぜM10がOFFになっているのかを確認することが、原因調査の目的です。
例えば、M10がOFFになっていた理由が、自動運転モードが選択されていないことだったとします。
その場合、前進出力Y0がOFFなのは、設計された動作条件どおりかもしれません。
一方、自動運転モードが選択されているのにM10がOFFなら、別の条件が成立していない可能性があります。
このように、ラダー上の信号を順番に追うことで、原因を絞り込んでいきます。
ただし、不成立の条件が見つかったことと、不具合の根本原因が特定できたことは別です。
設計上の正常な待機なのか、センサや機器の異常なのか、仕様と実機の状態を確認して判断しましょう。
動かないということも正常の可能性がある
調査中に内部リレーがOFFになっていると、強制ONすれば動作するか確認したくなることがあります。
しかし、その内部リレーが安全や機器の干渉防止に関係している可能性もあります。
条件を理解しないまま強制ONすると、予期しない動作につながるおそれがあります。
特にシリンダーやモーターなど、実際に動く機器がある設備では注意が必要です。
強制操作やプログラム変更を伴う調査は、設備のリスク評価・作業手順・権限に従って実施してください。
安全関連機能を無効化するような調査は行わないでください。
PLCのモニタ画面で出力がONしていても、実際の機器が動作するとは限りません。
例えば、電磁弁への電源供給や配線、機器の故障などが原因で動かない場合があります。
反対に、PLCの入力がOFFでも、現物のセンサが故障しているとは限りません。
センサが検出すべき位置に機器がないだけの場合もあります。
そのため、ラダーだけで判断せず、現物の状態と照合することが重要です。
設備が動かないとき、原因が分からないまま条件を追加・削除すると、別の不具合を発生させる可能性があります。
まずは現象を整理し、関連する信号や条件を確認しましょう。
プログラムの修正が必要と判断した場合は、変更前のバックアップや差分確認、承認、書込み後の動作確認なども必要です。
複数人でPLCソフトを改造する場合の変更管理については、関連記事「PLCソフトの先祖返りを防ぐ方法|変更管理5ステップ」で解説しています。
PLCで異常が出ないのに設備が動かない場合、まずは動かない動作に関係する指令信号や出力コイルを確認します。
そして、次の順番で調査を進めます。
大切なのは、ラダー全体を最初から理解しようとするのではなく、現象に関係する回路から調査を始めることです。
また、ラダー上で不成立の条件が見つかっても、それだけで故障原因が確定したとは限りません。
実際の設備の状態と照らし合わせながら、原因を絞り込んでいきましょう。
PLCの基礎から学び直したい方は、PLC学習教材も参考にしてください。
実務でのラダーの読み方やトラブル調査について個別に相談したい方は、PLCオンラインコーチングをご覧ください。