【工程間通信】PLC設計とスムーズな打合せ準備6STEP
kyocha
一歩ログ

PLC設備の立ち上げで、一通り動作するようになったのに、なかなか完成しない。
設備の起動から停止まで問題なく動いたとしても、実際の立ち上げでは、次のような課題が残ることがあります。
これらは、PLCラダーの基本動作を確認するだけでは見落としやすい部分です。
私はPLCエンジニアとして15年間、電気設計、PLCプログラム作成、設備立ち上げ、改造、トラブル対応などに携わってきました。
その経験からも、「設備が動くこと」と「要求仕様を満たして完成すること」は、分けて考える必要があると感じています。
実際のPLCオンラインコーチングでも、搬送ラインが一通り動いたという報告の後に、仕様の未実装やサイクルタイム未達などの問題が残った相談がありました。
この記事では、その相談で実際に話題になった課題と指導内容をもとに、設備立ち上げの試運転で確認したい5つのポイントを解説します。
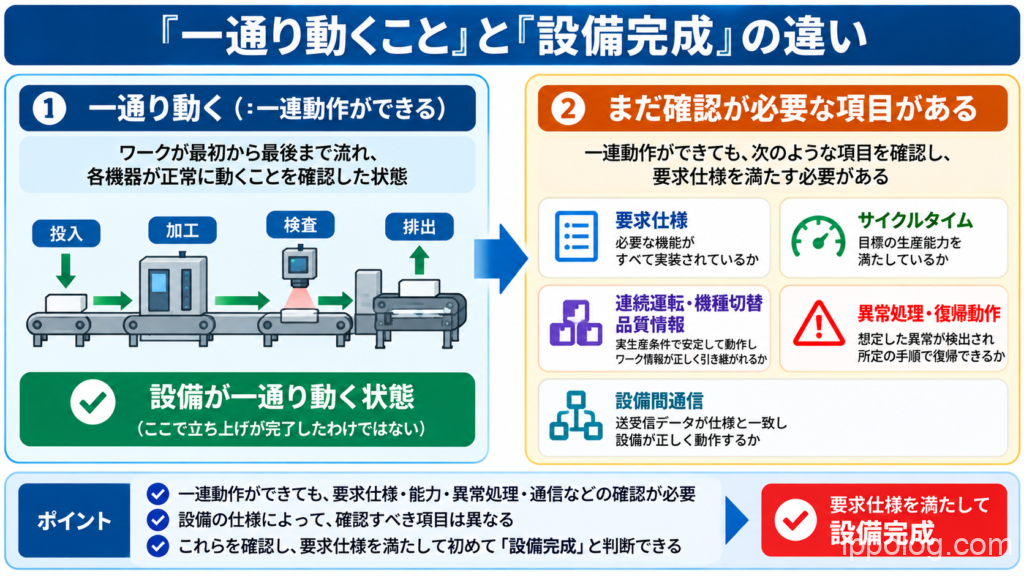
設備の立ち上げでは、まず各機器が正常に動くかを確認し、その後、設備全体の動作を確認していくことがあります。
例えば搬送設備なら、ワークを投入し、各工程を通過させ、最後の排出まで動作するかを確認します。
この段階でワークが最初から最後まで流れれば、大きな前進です。
しかし、それだけで設備が完成したとは判断できません。
設備の仕様によっては、不良品の処理や機種切替、連続運転時の動作など、一連動作の確認だけでは判断できない項目もあります。
また、設備が動いていても、要求された生産能力を満たしていなければ、目的を達成したことにはなりません。
一般的には、次のように確認内容を分けて考えると整理しやすくなります。
| 確認段階 | 主な確認内容 |
|---|---|
| 単体動作確認 | 各機器が指令に応じて動くか |
| 一連動作確認 | ワークが工程の最初から最後まで流れるか |
| 仕様確認 | 要求された機能や条件が実装されているか |
| 能力・品質確認 | 必要なサイクルタイムや品質条件を満たすか |
| 異常・復帰確認 | 想定した異常時に適切に停止し、所定の手順で復帰できるか |
この表は一般的な確認内容の整理例です。
実際の試験項目や合否基準は、設備仕様書・リスク評価・受入条件に従って決めます。
PLCオンラインコーチングでは、搬送設備の立ち上げに携わる受講者から、継続的に相談を受けたことがあります。
受講者から搬送ラインが一通り動くようになったという報告がありました。
受講者自身も、ひとまず第一段階を越えたという認識でした。
しかし、そこで立ち上げが完了したわけではありません。
その後の相談では、設備メーカー内で仕様が十分に共有されておらず、同じ内容を再度説明する必要があったことが話題になりました。
また、異常処理の作り込みや、検査結果などのワーク情報を搬送設備へ引き継ぐ仕組みについても確認しました。
さらに別のセッションでは、受講者から、サイクルタイムの未達や仕様の未実装が残り、予定していた立ち上げ目標を達成できなかったという報告がありました。
ここで重要なのは、「一通り動いた」という事実と、「要求された条件をすべて満たした」という判断は別だということです。
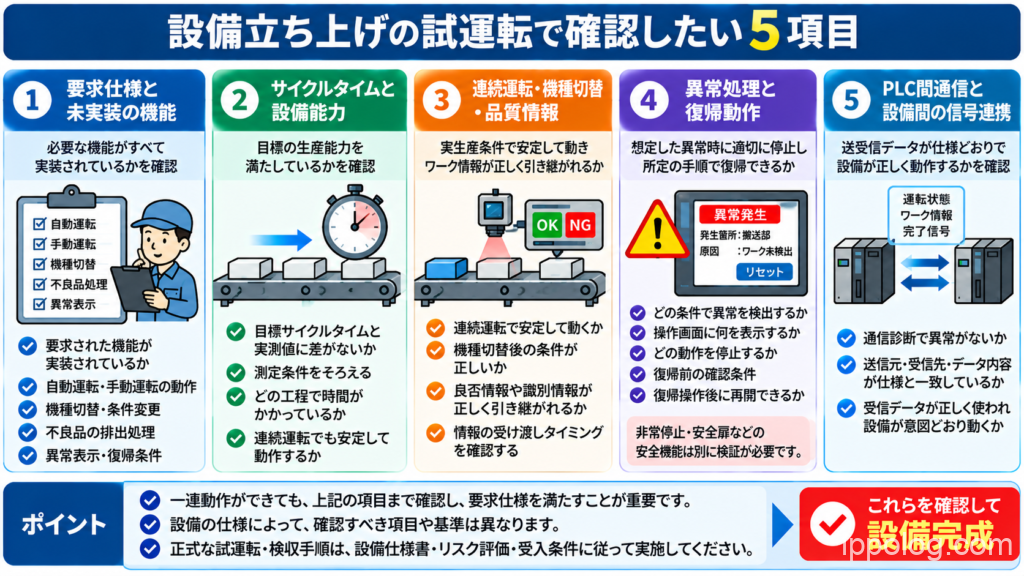
ここからは、実際のコーチングで話題になった課題を中心に、設備立ち上げで確認したい項目を5つに整理します。
各項目では、実際の相談と、読者が実務に応用するための一般例を分けて説明します。
最初に確認したいのは、設備が要求された仕様どおりに作られているかです。
設備が正常に動いていても、必要な機能が実装されていない場合があります。
特に、打ち合わせの初期段階でソフト設計担当者が参加していなかったことが、情報共有の不足につながった可能性があると話していました。
その後、別のセッションでは、仕様の未実装が残っていることも報告されました。
ただし、未実装のすべてが情報共有不足によって発生したと確認されたわけではありません。
例えば、以下の項目が確認対象になります。
これらは一般例であり、すべての設備に必要な機能という意味ではありません。
また、「要求済みの機能が動いていない」のか、「新しい機能を追加したい」のかは分けて整理する必要があります。
追加費用や対応範囲は契約内容によって異なるため、仕様書や変更合意の内容も確認します。
設備が動いていても、必要な生産能力を満たしているとは限りません。
例えば、ワークを1個流せても、連続運転で目標の処理時間を維持できなければ、生産計画に影響します。
このことからも、一連動作の確認だけでは、生産能力まで確認できたことにはならないと分かります。
目標値と実測値に差がある場合は、機械動作、検査時間、通信待ち、工程間の受け渡しなど、時間がかかっている箇所を調べます。
サイクルタイムが長いからといって、すぐにタイマ設定を短くしたり、インターロック条件を省いたりするのは適切ではありません。
安全性や品質条件を維持したうえで、原因を特定して対策を検討する必要があります。
一連動作の確認が終わったら、実際の生産条件に近い状態で動作を確認します。
例えば、ワークを1個流す場合と、複数のワークを連続して流す場合では、確認すべきことが異なります。
画面共有でラダーを確認し、設備の運転状態を表す信号と、ワークごとの情報を扱う信号を区別して確認しました。
ここで重要なのは、設備の運転状態が送受信できることと、個々のワーク情報が正しく引き継がれることは別だという点です。
機種切替や連続運転でも、同様にワーク情報と設備動作の対応を確認します。
設備の試運転では、正常に動くことだけでなく、異常が発生したときの動作も確認する必要があります。
その際、私は、改善してほしい内容があるなら、実際に修正するかどうかを決める前でも、設計担当者へ早めに伝えておくことを勧めました。
後からまとめて要望を伝えるよりも、先に情報を共有しておけば、担当者が対応方法を考えたり、認識の違いを確認したりできます。
異常表示があるだけでは、使用者が原因を判断できるとは限りません。
発生条件や確認箇所が分かる表示になっているかも重要です。
安全機能の設計・検証は、設備のリスク評価、適用規格、安全関連機器の仕様に従って実施する必要があります。
通常のPLCラダーが意図どおり動いたことだけで、安全機能の妥当性を判断することはできません。

複数のPLCや設備が連携するラインでは、各設備が単独で動くだけでは不十分です。
受講者は、同じ表を見ながら、どの設備の信号をどのPLCが受け取るのかを確認していました。
私は、まず「どのPLCの視点で表を見ているか」を明確にすることから説明しました。
そのうえで、共通アドレス表と通信設定、ラダー内の変数や使用箇所を照合する考え方を整理しました。
これは、設備間通信を理解するうえで重要な確認方法です。
ただし、説明後に通信のすべての問題が解決したと確認されたわけではありません。
実務で確認したいこと
PLC間通信は、次の3段階で分けて確認すると整理しやすくなります。
| 段階 | 確認内容 |
|---|---|
| ① 通信状態 | 接続状態や通信診断情報に異常がないか |
| ② データの対応 | 送信元・受信先・タグ・データ内容が仕様と一致しているか |
| ③ 設備動作 | 受信データが意図した条件で使用され、設備が正しく動くか |
通信診断で異常が検出されていなくても、データの割付や更新タイミング、ラダー内の処理が正しいとは限りません。
そのため、通信状態だけでなく、実際の送受信データと設備動作まで確認することが重要です。
なお、具体的なアドレス体系や設定方法は、PLCメーカー、機種、通信方式によって異なります。
通信アドレス表の見方や、送信元・受信先・ラダー回路の対応を確認する方法については、以下の記事で詳しく解説しています。
関連記事: PLC通信アドレス表の読み方
ここまで紹介した5項目を確認していくと、試運転中に複数の課題が見つかることがあります。
このとき、すぐにPLCラダーの修正を始めるとは限りません。
まずは、何が問題なのかを関係者が同じように理解できる状態にします。
例えば、搬送設備でワーク情報が正しく引き継がれない場合を考えます。
「ワーク情報がおかしい」と伝えるだけでは、設計担当者が確認する範囲を絞りにくくなります。
そこで、次のように整理します。
| 項目 | 記入例 |
|---|---|
| 発生した現象 | 搬送先でワークの検査結果を確認できない |
| 期待する動作 | 搬送先で対象ワークの検査結果を取得できる |
| 実際の動作 | 設備状態は取得できるが、検査結果の対応が確認できない |
| 確認した内容 | 通信設定、データ割付、ラダー内の使用箇所 |
| 未確認事項 | 送信条件、受信タイミング、ワークとの対応関係 |
※この表は記事用に作成した仮想例です。
このように整理すると、単に「PLCが悪い」「通信が悪い」と決めつけず、確認すべきことを明確にできます。
設備の立ち上げでは、機械設計、電気設計、PLCソフト、設備の使用者など、複数の担当者が関わります。
そのため、誰かに仕様を伝えたつもりでも、実際に作業する担当者へ伝わっていないことがあります。
また、異常処理の改善について相談された際には、私は「実際に対応するかどうかを決める前でも、要望を先に共有しておく」という考え方を説明しました。
例えば、異常表示を改善してほしい場合は、次のように整理します。
実装方法を細かく指定する前に、目的と期待する結果を共有することで、設計担当者と認識を合わせやすくなります。
また、口頭だけで終わらせず、必要に応じて確認事項を記録しておくことも有効です。
言った言わないは後から面倒になります。
共通認識が合わなければ終わる作業も終わりません
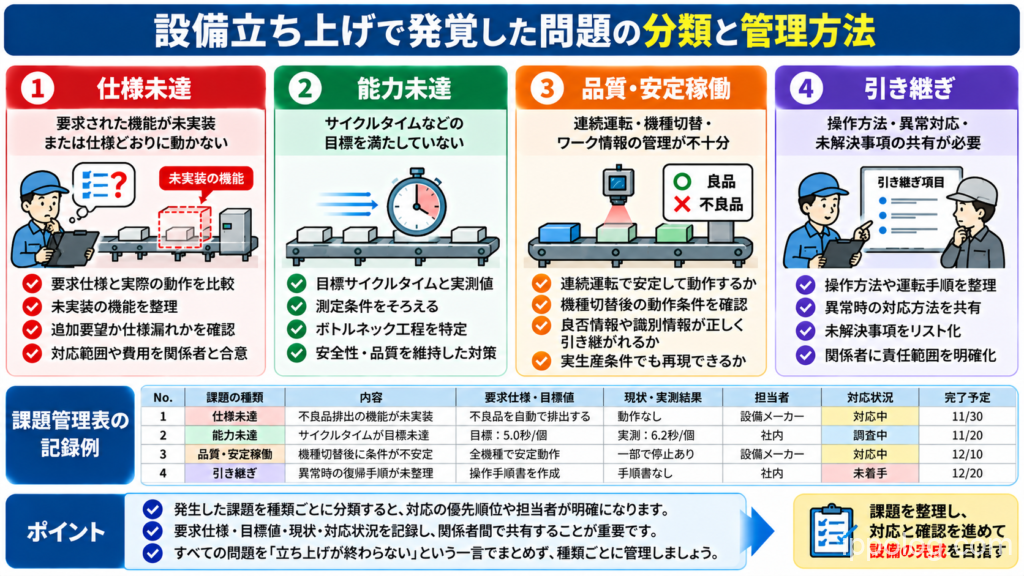
今回のコーチング事例で、特に印象的だったのがこの点です。
受講者は、立ち上げ目標を達成できなかったと報告した後、残っている仕様への対応と、実際の生産に向けた安定稼働の確認を進める必要があると話していました。
その中で、設備メーカー側が未実装仕様への対応を進め、受講者側では生産に向けた確認や社内への引き継ぎを進めるという役割分担についても話題になりました。
これは、設備が一通り動くようになった後にも、異なる種類の作業が残ることを示す具体例です。
一般的な実務の整理方法としては、課題を次のように分けると状況を把握しやすくなります。
| 課題の種類 | 内容の例 |
|---|---|
| 仕様未達 | 要求された機能が未実装、または仕様どおりに動かない |
| 能力未達 | サイクルタイムなどの目標を満たしていない |
| 品質・安定稼働 | 連続運転や実生産条件での確認が残っている |
| 引き継ぎ | 操作方法、異常対応、未解決事項の共有が必要 |
重要なのは、すべての問題を「立ち上げが終わらない」という一言でまとめないことです。
課題の種類が分かれば、誰が対応するのか、何をもって完了とするのかを整理しやすくなります。
試運転中にPLCプログラムを修正した場合、修正した部分だけを確認して終わりにしないことも重要です。
例えば、ある工程の起動条件を変更すると、前後工程の待機条件や異常復帰にも影響する可能性があります。
そのため、変更内容に応じて影響範囲を整理し、関連する動作を再確認します。
また、複数人でPLCプログラムを修正する場合は、修正履歴や最新版の管理も必要です。
PLCプログラムの変更管理については、別記事で詳しく解説しています。
最後に、ここまで紹介した内容を、実務で使いやすい形に整理します。
以下は、確認漏れや未解決事項を整理するための簡易チェックリストです。
| 確認項目 | 確認する内容 |
|---|---|
| 要求仕様 | 必要な機能が実装されているか |
| 一連動作 | 工程の最初から最後まで動作するか |
| サイクルタイム | 目標値と実測値に差がないか |
| 連続運転 | 所定の条件で安定して動作するか |
| 機種切替 | 切替後の動作条件が正しいか |
| 品質情報 | 良否情報や識別情報が引き継がれるか |
| 異常処理 | 想定した異常が検出・表示されるか |
| 復帰動作 | 所定の手順で復帰できるか |
| 設備間通信 | 送受信データと動作条件が一致するか |
| 変更管理 | 修正内容と確認結果が記録されているか |
実際に記録する際は、次の項目を追加すると、関係者間で確認結果を共有しやすくなります。
| 記録項目 | 記録する内容 |
|---|---|
| 確認対象 | 設備名、工程、機能など |
| 要求仕様 | どのような動作・性能が必要か |
| 試験条件 | 機種、運転条件、測定範囲など |
| 合否基準 | 何をもって合格とするか |
| 実測結果 | 測定値、動作結果、確認した現象 |
| 担当者 | 確認者・対応担当者 |
| 残課題 | 未実装、未確認、不具合など |
| 再確認結果 | 修正後の確認結果と確認日 |
例えば、サイクルタイムなら「OK」とだけ記録するのではなく、測定条件・目標値・実測値を残すことで、後から確認しやすくなります。
未実装の機能がある場合も、対応担当者と完了条件を明確にしておけば、関係者間の認識の違いを減らせます。
PLC設備の立ち上げでは、一通り動くようになることが大きな節目です。
しかし、その段階で完成と判断せず、次の5つを確認することが重要です。
実際のオンラインコーチングでも、搬送ラインが一通り動いたという報告の後に、仕様の未実装やサイクルタイム未達などの課題が残った事例がありました。
また、立ち上げ目標の未達後には、未実装仕様への対応と、安定稼働に向けた確認を並行して進める必要があるという相談もありました。
この事例から学べるのは、設備の立ち上げを「動いた・動かない」だけで判断しないことです。
問題が見つかったときは、すぐにラダーを変更するのではなく、まず現象・期待動作・実際の動作を整理し、関係者と確認事項を共有することが大切です。
PLCラダーの原因調査や修正方法については、こちらの記事も参考にしてください。
一歩ログでは、PLCのラダー読解、プログラム作成、設備改造、トラブル対応などについて、オンラインコーチングを行っています。
「設備の動作が分からない」「既存ラダーのどこを確認すればよいか分からない」「PLCの理解を深めたい」という方は、サイト内のPLCコーチング案内をご確認ください。